


Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Five-Axis Gantry CNC: Ang Kumpletong Gabay ng Mamimili para sa Malaking-Scale Precision Machining
Five-Axis Gantry CNC: Ang Kumpletong Gabay ng Mamimili para sa Malaking-Scale Precision Machining
 2026.09.16
 Balita sa Industriya
Kapag may dumating na 3-meter aerospace frame sa iyong tindahan, ang diskarte sa pagma-machine ay hindi tungkol sa bilis ng spindle lamang. Ito ay tungkol sa kung ang isang clamping ay maaaring hawakan ang tolerance sa buong haba ng bahagi. Sinasagot ng five-axis gantry CNC machine ang tanong na iyon sa pamamagitan ng pagsasama-sama ng malaking bridge-style frame na may limang axes ng sabay-sabay na paggalaw.
Ang konklusyon muna: ang limang-axis gantry CNC ay ang pinakapraktikal na paraan upang makina ang malalaking, kumplikadong workpiece sa isang setup. Ang mas kaunting mga paghawak ay nangangahulugan ng mas mahusay na katumpakan, mas mababang halaga ng fixture, at mas maikling kabuuang cycle ng oras. Ang natitirang bahagi ng artikulong ito ay nagpapaliwanag kung paano gumagana ang istraktura, kung aling mga detalye ang mahalaga, at kung saan kumikita ang klase ng makina na ito.
Ano ang Five-Axis Gantry CNC Machine?
Ang isang gantry machine ay itinayo sa paligid ng dalawang haligi na naka-mount sa sahig na sumusuporta sa isang cross beam. Ang spindle head ay nakasakay sa beam, habang ang workpiece ay nakaupo sa isang table sa pagitan ng mga column. Kung ikukumpara sa isang C-frame vertical machining center, ang disenyo ng gantry ay nag-aalok ng mas mataas na higpit sa bawat yunit ng presyo kapag ang lugar ng trabaho ay lumampas sa humigit-kumulang 2 metro.
Ang "5-axis" na bahagi ay nangangahulugang tatlong linear axes (X, Y, Z) kasama ang dalawang rotary axes. Sa karamihan ng limang-axis gantry configuration, ang mga rotary axes ay isang A-axis (tilt around X) at isang C-axis (rotation around Z) na binuo sa spindle head. Ang ilang mga disenyo ay naglalagay ng mga rotary ax sa mesa, na mas mainam para sa napakabigat na workpiece.
Ang pag-unawa sa pagkakaiba ay nagiging mas madali kung sisimulan mo mga pangunahing kaalaman sa gantri machining center at pagkatapos ay ihambing ang mga pagpipilian sa estilo ng ulo.
Ang pagguhit sa ibaba ay nagpapakita ng mga tipikal na structural module ng isang limang-axis gantry CNC machine.
Five-Axis, 3 2, o Three-Axis: Pagtutugma ng Paggalaw sa Bahagi
Hindi lahat ng malaking bahagi ay nangangailangan ng sabay-sabay na five-axis machining. Maraming prismatic parts ang perpektong hinahawakan ng three-axis gantry o 3 2 posisyonal head. Ang desisyon ay depende sa kung gaano karaming mga panig ang kailangan mong maabot, kung ang mga ibabaw ay nililok, at kung gaano kadalas mo kayang i-clamp muli.
| Kakayahan | 3-axis gantry | 3 2 positional | 5-axis nang sabay-sabay |
|---|---|---|---|
| Mga setup para sa limang panig na bahagi | 4–6 | 2–3 | 1 |
| Mga angled na butas at port | Manu-manong pag-index | Oo | Oo |
| Kumplikadong 3D contouring | Limitado | Stepped finish | Single-pass finish |
| Pagsisikap sa programming | Mababa | Katamtaman | Mataas |
| Kamag-anak na pamumuhunan | Mababaest | kalagitnaan | Mataasest |
Kinakailangan ang mga pag-setup para sa karaniwang limang-panig na malaking bahagi
Mapaglarawang paghahambing; Ang aktwal na bilang ng pag-setup ay depende sa bahagi ng geometry at configuration ng makina.
Ang praktikal na takeaway: kung ang iyong mga bahagi ay halos flat na may paminsan-minsang mga anggulong butas, ang isang 3 2 gantry ay nakakatipid ng pera at binabawasan ang panganib sa programming. Kung ikaw ay makina ng mga blades ng turbine, impeller, mold insert na may mga compound curve, o mga bahaging may mahirap maabot na mga undercut, ang sabay-sabay na five-axis na paggalaw ay ang tanging paraan upang matapos ang mga ito nang mahusay.
Mga Pangunahing Detalye na Dapat Suriin Bago Ka Bumili
Sobre at mesa ng trabaho
Ang distansya sa pagitan ng mga haligi ay tumutukoy sa maximum na lapad ng workpiece. Tinutukoy ng paglalakbay ng Y-axis ang lalim na maaari mong maabot mula sa harap ng talahanayan, at kinokontrol ng paglalakbay ng Z-axis ang pinakamataas na taas ng bahagi kasama ang haba ng tool. Laging sukatin ang kabit sa sobre, hindi lamang ang bahagi.
- X-axis travel: karaniwang 3 hanggang 12 m para sa mga gantry machine
- Distansya sa pagitan ng mga column: pumili ng 300–500 mm na mas malawak kaysa sa iyong pinakamalaking napatunayang workpiece
- Table load: i-verify ito gamit ang aktwal na workpiece kasama ang bigat ng fixture
Pagganap ng spindle
Ang spindle power at torque ang magpapasya kung gaano karaming materyal ang maaari mong alisin sa bawat pass. Sinasaklaw ng 10,000–15,000 rpm spindle na may 30–60 kW ang karamihan sa mga aplikasyon ng aluminum aerospace at mold steel. Para sa titanium o Inconel, maghanap ng mas mababang bilis na may mas mataas na torque at matibay na interface ng HSK o Capto.
Axis configuration at rotary head
Suriin kung ang mga rotary ax ay isang fork-type na ulo, isang swivel head, o isang table-based na disenyo. Ang mga fork head ay karaniwan para sa sabay-sabay na limang-axis na trabaho dahil pinapayagan nila ang mas mahusay na pag-abot ng tool at mas kaunting interference sa cross beam. Para sa napakabigat na workpiece, ang disenyong nakabatay sa mesa na may B/C rotary axes ay maaaring ang mas ligtas na pagpipilian.
Control at CAM compatibility
Ang limang-axis gantry machine ay nakadepende sa kakayahan ng CNC na pangasiwaan ang kinematic transformation, tool-center-point (TCP) control, at pag-iwas sa banggaan. Ang CAM post-processor ay dapat tumugma sa eksaktong head kinematics. Hilingin sa tagabuo ang listahan ng post-processor bago lagdaan ang order.
Kung Saan Ito Magbabayad: Mga Application na Nangangailangan ng Five-Axis Gantry
Ang limang-axis gantry CNC ay hindi isang pangkalahatang layunin na makina. Nakukuha nito ang halaga nito kapag malaki ang work envelope, kumplikado ang bahagi, at mahal o delikado ang muling pag-clamping. Tatlong grupo ng aplikasyon ang nangingibabaw sa demand.
Aerospace at depensa
Pinagsasama ng mga monolitikong aluminum frame, wing ribs, spar cap, at bulkhead ang mahahabang dimensyon na may manipis na pader at limang-panig na machining. Sinusuportahan ng gantri structure ang mahabang X-axis habang ang rotary head ay umaabot sa mga angled fastener pockets nang hindi nililipat ang bahagi. Binabawasan din ng isang setup ang geometric na error sa pagitan ng mga feature.
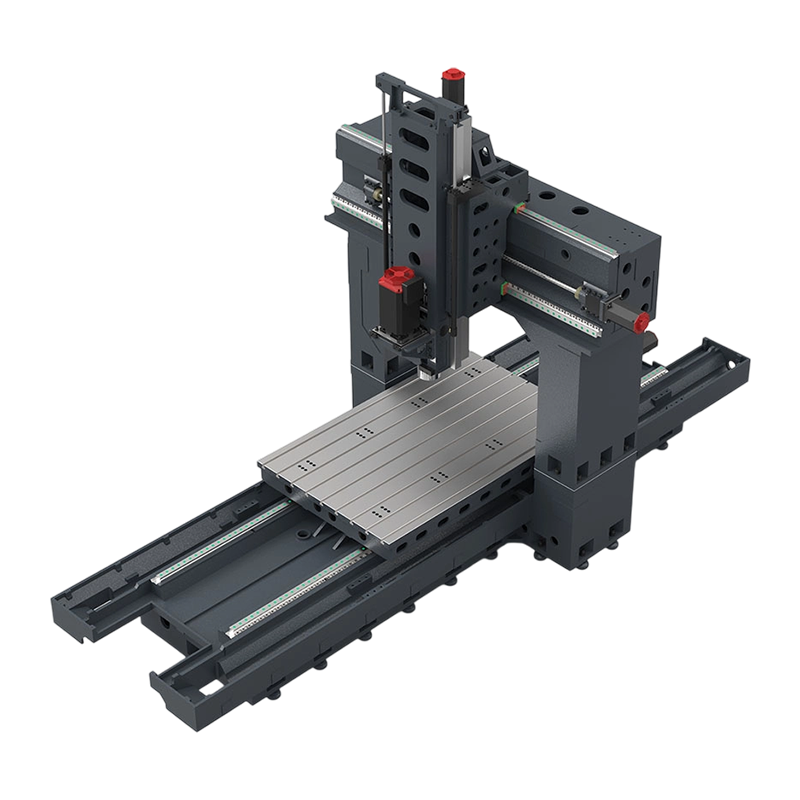 PL2518 Gantry Machining Center para sa Malaking Structural Parts Ang five-axis gantry machine na ito ay nababagay sa mahahabang aluminum component at malalawak na die surface, na nag-aalok ng malaking work envelope at pinahusay na spindle output. Ang naa-access na talahanayan at matalinong mga kontrol nito ay nagpapababa sa oras ng pag-setup habang pinapahusay ang kahusayan sa pagtatapos. Tingnan ang Produkto →
Malaking paggawa ng amag at mamatay
Ang panlabas na panel ng sasakyan ay namatay, malalaking plastic injection molds, at die-casting tooling ay nangangailangan ng tuluy-tuloy na pagtatapos sa ibabaw sa malalawak na lugar. Ang isang limang-axis gantry ay nagpapanatili sa tool na patayo sa ibabaw, na gumagawa ng isang mas mahusay na pagtatapos at pagputol ng mas kaunting pag-polish ng kamay. Ang parehong makina ay maaaring humawak ng mga graphite electrodes kapag nilagyan ng angkop na spindle at dust extraction.
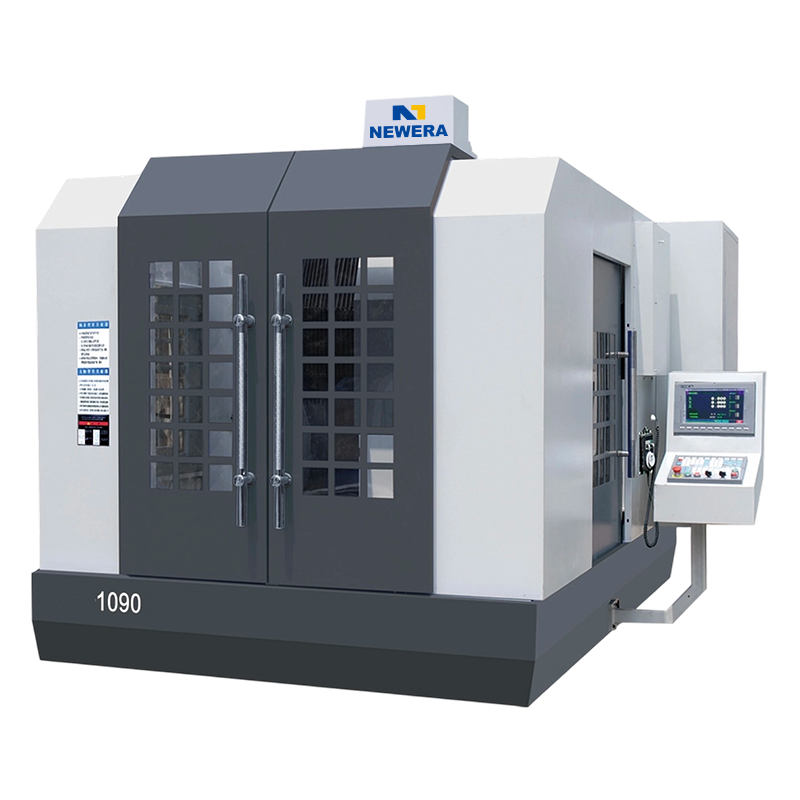 NE1090 CNC Gantry Milling Machine para sa Napakalalaking Workpiece Ginawa para sa malalaking molde at casing na lampas sa mga limitasyon ng vertical machining center, ang gantry mill na ito ay gumagamit ng cast iron construction at high-speed ceramic bearings para sa rigidity at accuracy. Ang malalim na Z-axis reach nito ay humahawak sa mga cavity na hindi ma-access ng ibang machine. Tingnan ang Produkto →
Enerhiya, riles, at mabibigat na kagamitan
Ang wind turbine blade molds, gas turbine casing, bogie frame para sa mga railcar, at malalaking gearbox ay kadalasang lumalampas sa mga limitasyon ng vertical machining center. Sa mga kasong ito, pinahihintulutan ng open table ng gantry at malaking Z-axis ang spindle na ma-access ang mga malalalim na cavity na hindi maabot ng isang C-frame machine.
Mga Karaniwang Pagkakamali Kapag Tinutukoy ang Five-Axis Gantry
- Nakatuon lamang sa X/Y/Z na paglalakbay at hindi pinapansin ang taas ng cross beam. Maaaring magkasya ang isang bahagi sa mesa ngunit bumangga pa rin sa sinag kapag tumagilid ang ulo.
- Nakalimutan na ang mga rotary axes ay nangangailangan ng metalikang kuwintas, hindi lamang ang bilis. Maraming limang-axis na ulo ang mabilis na tumingin sa papel ngunit hindi maaaring humawak ng mabigat na tool sa isang anggulong hiwa.
- Minamaliit ang curve ng pagkatuto ng programming. Ang limang-axis na sabay-sabay na machining ay nangangailangan ng mga kasanayan sa CAM, disiplina sa pag-setup, at mga gawi sa simulation na wala sa mga tindahan ng tatlong-axis.
- Pagpapabaya sa haba ng tool at clearance ng toolholder. Ang rotary head ay nagdaragdag ng pisikal na laki, na nagbabago sa pinakamababang abot at pinakamababang posisyon ng Z.
- Ang pagtutugma ng spindle sa materyal ay bahagyang lamang — nang hindi isinasaalang-alang ang kabit at pamamasa. Ang mahahabang manipis na pader sa malalaking bahagi ay maaaring lumikha ng satsat na hindi malulunasan ng pag-upgrade ng spindle.
Mga Madalas Itanong Tungkol sa Five-Axis Gantry CNC
Q1: Para saan ginagamit ang 5-axis gantry CNC machine?
Ginagamit ito para sa malalaking workpiece na nangangailangan ng five-sided o contour machining sa isang setup — karaniwang aerospace structural parts, malalaking mold at die blocks, at mga bahagi ng enerhiya. Ang gantry frame ay nagbibigay ng higpit na kailangan upang hawakan ang katumpakan sa mahabang paglalakbay.
Q2: Magkano ang halaga ng 5-axis gantry CNC machine?
Ang presyo ay depende sa work envelope, spindle power, rotary-axis configuration, at control system. Walang dalawang quotes ang magkapareho. Ang tamang diskarte ay tukuyin ang iyong pinakamalaking bahagi at hilingin sa tagagawa na i-configure ang makina sa paligid nito.
Q3: Ano ang pagkakaiba sa pagitan ng 5-axis gantry at 5-axis vertical machining center?
Ang isang VMC ay may C-frame na may spindle na naka-mount sa itaas ng talahanayan sa iisang cast column. Ang gantry ay may dalawang column na sumusuporta sa isang cross beam, na nagpapataas ng higpit at nagbibigay-daan sa mas mahabang X-axis na paglalakbay. Ang gantry ay karaniwang ginustong kapag ang bahagi ay lumampas sa 2 metro.
Q4: Anong katumpakan ang maaaring hawakan ng 5-axis gantry CNC?
Ang katumpakan ay depende sa kompensasyon, thermal control, at scale ng feedback. Ang isang wastong tinukoy na makina ay maaaring humawak ng pagpoposisyon sa hanay ng ilang daan-daang milimetro, kaya naman umaangkop ito sa paggawa ng amag at katumpakan. Dapat magbigay ang tagagawa ng data ng katumpakan na sinusukat sa buong volume, hindi lamang sa isang punto.
Q5: Maaari bang i-upgrade ang 3-axis gantry CNC sa five-axis mamaya?
Ang pag-retrofitting ng rotary head o table ay posible kapag ang control system at mga drive ay magkatugma, ngunit ang engineering cost ay madalas na lumalapit sa isang bagong makina. Pinipili ng karamihan sa mga kumpanya ang limang-axis na bersyon kapag ang 3-axis na makina ay hindi na sapat.
Q6: Anong maintenance ang kailangan ng gantri machining center?
Nakatuon ang maintenance sa guideway lubrication, scale feedback cleaning, spindle cooling, at pagsuri sa rotary head seal. Dahil ang isang gantry ay may mahabang X-axis, ang mga regular na pagsusuri sa leveling ay mahalaga din upang maiwasan ang katumpakan ng drift sa paglipas ng panahon.


Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Five-Axis Gantry CNC: Ang Kumpletong Gabay ng Mamimili para sa Malaking-Scale Precision Machining
Five-Axis Gantry CNC: Ang Kumpletong Gabay ng Mamimili para sa Malaking-Scale Precision Machining Toimittajat
-

Sinker EDM: Gumagamit ng AC O DC? Paglalahad ng Kapangyarihan sa Likod ng Katumpakan
-

-

-

-

Anong mga salik ang nakakaapekto sa katumpakan ng machining ng isang EDM machine?
-

Bakit pumili ng horizontal machining center para sa precision machining?
-

Mga Engraving at Milling Machine: Mga Prinsipyo at Aplikasyon sa Paggawa
-

-

-

Mahirap bang patakbuhin ang mga tool sa makina ng CNC? Paano magsisimula nang mabilis?
-

Pangunahing Bentahe at Operating Technique ng Vertical Machining Centers
-

-

-

Paano Pagbutihin ang Production Line Automation gamit ang Horizontal Machining Centers?
-

Buckle Adjuster: Bakit Ito ay Mahalaga para sa Secure at Adjustable Straps?
MEISTÄ

Nantong New Era Technology Co., LTD
Nantong New Era Technology Co., LTD on erikoistunut numeerisesti ohjattujen koneiden ja CNC-työstökoneiden kehittämiseen, suunnitteluun ja tuotantoon yli 20 vuoden ajan. Meillä on ammattitaitoinen tiimi teknologian kehityksessä, valmistuksessa ja myyntipalveluissa.
Ammattimaisena OEM Five-Axis Gantry CNC: Ang Kumpletong Gabay ng Mamimili para sa Malaking-Scale Precision Machining Toimittajat ja ODM Five-Axis Gantry CNC: Ang Kumpletong Gabay ng Mamimili para sa Malaking-Scale Precision Machining Yritys, New Era on jatkuvasti hankkinut edistyneitä tieteellisiä ja teknologisia saavutuksia kotimaassa ja ulkomailla, ja on nyt kehittynyt ammattimaiseksi valmistajaksi, jolla on täydellinen tuotanto- ja kokoonpanokeskus. Tarjoamme aina asiakkaille parhaat ratkaisut ja luomme maksimaalisen arvon korkealaatuisilla tuotteilla ja täydellisillä palveluilla.
Ammattimaisena OEM Five-Axis Gantry CNC: Ang Kumpletong Gabay ng Mamimili para sa Malaking-Scale Precision Machining Toimittajat ja ODM Five-Axis Gantry CNC: Ang Kumpletong Gabay ng Mamimili para sa Malaking-Scale Precision Machining Yritys, New Era on jatkuvasti hankkinut edistyneitä tieteellisiä ja teknologisia saavutuksia kotimaassa ja ulkomailla, ja on nyt kehittynyt ammattimaiseksi valmistajaksi, jolla on täydellinen tuotanto- ja kokoonpanokeskus. Tarjoamme aina asiakkaille parhaat ratkaisut ja luomme maksimaalisen arvon korkealaatuisilla tuotteilla ja täydellisillä palveluilla.
KUNNIAKIRJATODISTUS
TODISTUS


VIIMEISIMMÄT PÄIVITYKSET
MITÄ UUTTA
-
CNC EDM vs Conventional EDM: Kontrol, Katumpakan, Setup, at Mga Pagkakaiba sa Gastos -2026 -11-04Ang dalawang die-sinking machine ay maaaring magkatabi na may parehong laki ng mesa, ang parehong generator cabinet at isang katulad na footprint, at maging ganap na magkaibang mga tool sa pang-araw-araw na paggamit. Ang mapagpasyang pagkakaiba ay hindi ang power supply - ito ay kung sino ang nagmamay-ari ng orbi...
-
Paano Gumagana ang EDM Machining? Spark Gap, Dielectric at Discharge Physics -2026 -10-28Ang isang 0.3 mm na panloob na sulok sa ibaba ng isang 58 HRC H13 die insert ay ang punto kung saan huminto ang paggiling bilang isang opsyon. Ang radius ng sulok ay mas maliit kaysa sa anumang praktikal na pamutol, papatayin ng materyal ang isang carbide tip sa isang pass, at masyadong malalim ang feature para m...
-
CNC Wire Cut EDM Machine: Mga Detalye, Gastos at Gabay sa Pagbili para sa Mga Tindahan ng Mould -2026 -10-21Isang tumigas na D2 stamping die, isang carbide punch, isang extrusion die insert — kapag ang mga bahaging ito ay lumabas sa furnace sa 58 hanggang 62 HRC, tapos na ang paggiling at nagiging mabagal at magastos ang paggiling. Malulutas ng isang CNC wire cut EDM machine ang problemang iyon. Ito ay nag-aalis ng met...
TEOLLISUUS TIETO
Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä.
YHTEYSTIEDOT
Nantong New Era Technology Co., LTD
- Five-star Industrial Park, Chongchuan District, Nantong City, Jiangsu Province, China
- PUH:+86-19851302688
- Sähköposti: [email protected]
Tuotteet
Pikalinkki
Mobiilipääte
