


Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Ipinaliwanag ang Mga CNC Machining Center: Mga Uri, Pangunahing Detalye, at Paano Pumili
Ipinaliwanag ang Mga CNC Machining Center: Mga Uri, Pangunahing Detalye, at Paano Pumili
 2026.09.23
 Balita sa Industriya
Isang machining contractor ang minsang nagdala sa amin ng quotation para sa 2,000 pump housing na may simpleng kinakailangan: isang ±0.008 mm bore tolerance, na nakadokumento sa bawat bahagi. Maaaring maabot ng manual mill ng shop ang numerong iyon sa isang magandang araw, ngunit hindi shift pagkatapos shift, at hindi sa mga talaan ng pagsukat na hinihingi ng customer. Napunta ang order sa isang tindahan na nagpapatakbo ng mga CNC machining center. Ang tanong ng may-ari pagkatapos ay ang dapat itanong ng bawat mamimili: anong uri ng machining center ang talagang kailangan ko, at aling mga detalye ang talagang magpapasya kung kikita ito?
Ano ang Tinutukoy ng CNC Machining Center?
Maglagay ng machining center sa tabi ng CNC milling machine sa isang shop floor at ang nakikitang pagkakaiba ay ang automatic tool changer (ATC). Ang CNC machining center ay isang computer-numerically-controlled machine tool na idinisenyo upang magsagawa ng paggiling, pagbabarena, pagbubutas, pag-tap, at pag-reaming sa isang setup, paghila ng mga tool mula sa isang magazine at palitan ang mga ito nang walang mga kamay ng operator. Ang isang kakayahan na iyon ay ginagawang isang sequential na proseso ang isang solong-tool cutting operation: ang makina ay maaaring harapin ang bahagi, mag-drill ng mga butas nito, magkaroon ng mga kritikal na diameter, at i-tap ang mga thread - lahat sa isang ikot ng programa.
Bakit mahalaga iyon sa bahagi ng gastos? Dahil ang bawat manu-manong pagbabago ng tool ay pinagmumulan ng pagkakaiba-iba. Iba ang pagkakaupo ng tool sa holder, iba ang tightening torque ng operator, at nagbabago ang spindle warm-up state. Tinatanggal ng isang machining center ang mga variable na iyon, kaya naman ang repeatability, hindi ang bilis, ang tunay na dahilan ng pag-upgrade ng mga tindahan. Ang eskematiko sa ibaba ay nagpapakita ng mga pangunahing bahagi na susuriin mo sa anumang machining center — ang column, spindle head kasama ang drive nito, ang worktable, ang tool magazine, ang control panel, at ang base na nagdadala ng buong istraktura.
Mga pangunahing bahagi ng isang CNC machining center
Para sa isang mas detalyadong walkthrough kung paano nagko-coordinate ang control system ng spindle, axes, at tool, ang aming gabay sa kung ano ang isang CNC machining center at kung bakit ito mahalaga ipinapaliwanag ang control loop hakbang-hakbang.
Ang Tatlong Pangunahing Configuration
Halos bawat machining center sa merkado ay nabibilang sa tatlong pamilya. Ang pagpili ay hinihimok ng hugis ng workpiece, ang bilang ng mga mukha na nangangailangan ng machining, at ang laki ng bahagi.
Mga Patayo Machining Center (VMC)
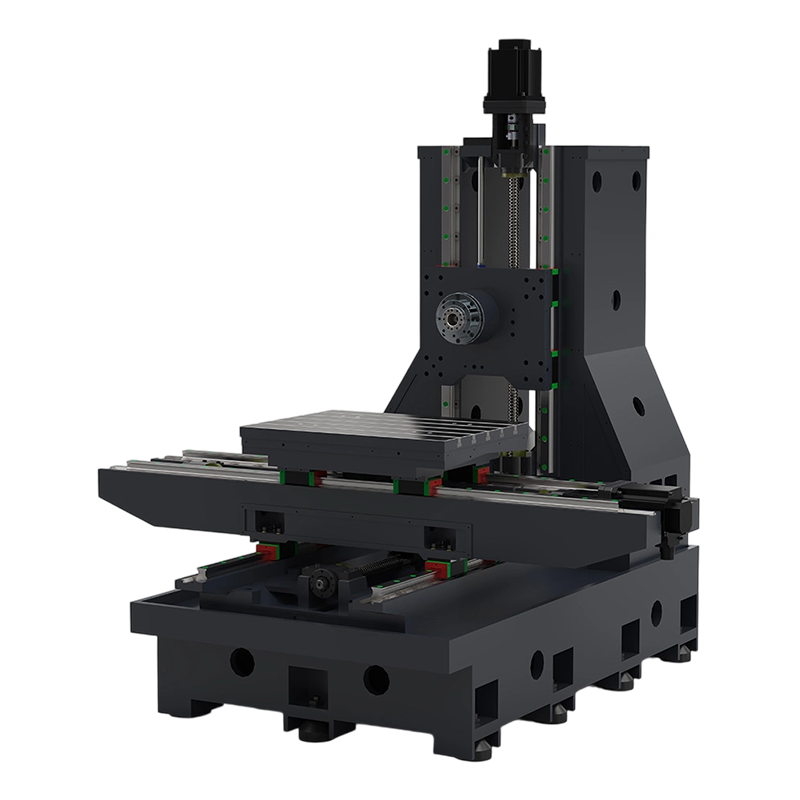
Pinapanatili ng VMC na patayo ang spindle sa mesa. Ito ang default para sa mga flat parts, mold plate, bracket, at anumang workpiece na ang mga kritikal na feature ay naa-access mula sa itaas. Diretso ang pag-setup dahil ang talahanayan ay bukas sa tatlong panig, at ang paunang puhunan ay ang pinakamababa sa tatlong pamilya. Para sa isang tindahan na nagpuputol ng mga tipikal na bahagi ng produksyon hanggang sa humigit-kumulang 1,000 mm sa X travel, ang isang VMC ay naghahatid ng pinakamahusay na ratio ng kakayahan sa namuhunan na kapital. Ang EV850 na matipid na VMC ay isang kinatawan na entry point para sa mga tindahan na umaakyat mula sa manu-manong paggiling.
 EV850 Economical Patayo Machining Center para sa Production Shops Nag-aalok ang VMC na ito ng abot-kayang entry point para sa mga tindahan na lumilipat mula sa manual milling, na may disenyo na nagpapadali sa pag-load ng crane, access sa pagpapanatili, at isang mahalagang operasyon ng HMI. Tingnan ang Produkto →
Mga Pahalang Machining Center (HMCs)
I-rotate ang spindle 90 degrees at makuha mo ang HMC. Ang pahalang na oryentasyon ay nagbibigay-daan sa mga chips na mahulog mula sa tool at sa workpiece, na nagpapahusay sa buhay ng tool at surface finish sa malalim na mga butas at boxy na bahagi. Ang mga HMC ay tumatanggap din ng mga pallet changer nang mas natural kaysa sa mga VMC, kaya pinangungunahan nila ang mga automated na cell na machining transmission housing, valve body, at pump casing sa medium-to-high volume. Ang HMC80 horizontal machining center ay nagpapakita ng katangiang layout: spindle, column, at isang pallet system na maaaring i-extend sa isang multi-pallet cell.
 HMC80 Horizontal Machining Center para sa Mga Automated Pallet Cells Sa pamamagitan ng pahalang na spindle at pallet-friendly na layout nito, ang makinang ito ay nababagay sa mga deep-bore at boxy na bahagi, at maaari itong lumawak sa multi-pallet automation para sa medium-to-high volume. Tingnan ang Produkto →
Mga Sentro ng Gantry Machining
Kapag ang workpiece ay lumampas sa humigit-kumulang 1.5 m sa X na paglalakbay, ang gantry ang pumapalit. Ang spindle ay sumasakay sa isang tulay na sinusuportahan ng dalawang haligi, habang ang workpiece ay nananatiling nakatigil sa kama. Ang saradong frame na iyon ay nag-aalok ng mahusay na tigas sa isang malaking sobre, kaya naman ang mga gantri ay karaniwang kagamitan sa malalaking tindahan ng die at mold, aerospace structural machining, at heavy plate processing. Ang PL2016 gantry machining center ay isang tipikal na halimbawa ng isang mid-size na gantry na may 2,000 mm ng X travel.
 PL2016 Gantry Machining Center para sa Malaking Matibay na Workpiece Isang mid-size na gantry na may 2000 mm X travel, na ginawa para sa malaking die, mold, aerospace, at plate work kung saan ang closed-frame rigidity sa isang malaking envelope ay mahalaga. Tingnan ang Produkto →
| Criterion | VMC | HMC | Gantry |
|---|---|---|---|
| Oryentasyon ng spindle | Vertical | Horizontal | Vertical |
| Pinakamahusay na hugis ng bahagi | Mga flat parts, top-access na feature | Mga boxy na bahagi, malalim na butas, multi-face machining | Malaking plato, malalaking hulma, mahahabang bahagi ng istruktura |
| Karaniwang X paglalakbay | 600–1,380 mm | 630–1,000 mm | 2,000–2,500 mm |
| Paglisan ng chip | Katamtaman | Mahusay (gravity-assisted) | Katamtaman |
| Potensyal sa automation | Manwal o papag | Pamantayan ng papag | Manual o rail-based |
| Relatibong index ng presyo | 1.0 | 1.6–1.9 | 2.2–2.8 |
Ang pagpili sa pagitan ng mga pamilyang ito ay bihirang tungkol sa kung alin ang "mas mahusay." Ang pagpili sa pagitan ng isang VMC at isang HMC ay bumababa sa bahaging geometry at laki ng batch — ang aming paghahambing ng VMC laban sa HMC inilalatag ang mga tuntunin ng desisyon sa praktikal na mga termino.
Mga Pangunahing Detalye na Nagpapasya sa Real-World na Pagganap
Apat na pangkat ng detalye ang tumutukoy kung ang isang machining center ay kumikita ng kanyang keep: axis travel, spindle performance, tool capacity, at ang control system. Dapat na suriin ang mga ito bilang isang pakete, dahil ang isang malaking paglalakbay na may mahinang spindle o isang maliit na tool magazine ay magiging bottleneck sa mga tunay na trabaho anuman ang mga numero ng brochure.
Ang mga halaga ng paglalakbay ng axis ay tumutugma sa mga detalye ng catalog ng kasalukuyang mga modelo ng New Era machining center.
Ang axis travel ang unang filter dahil tinutukoy nito ang maximum na laki ng bahagi. Bilang praktikal na tuntunin, huwag bumili ng makina na ang pinakamalaking bahagi ng dimensyon ay higit sa 70 porsiyento ng nominal na paglalakbay — kailangan mo ng espasyo para sa workholding, clamps, at tool clearance.
| Pagtutukoy | Pagpasok ng VMC | HMC | Gantry |
|---|---|---|---|
| Trabahong paglalakbay X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2,000 × 1,600 × 800 mm |
| Spindle taper | BT40 | BT40 / BT50 | BT50 |
| Saklaw ng bilis ng spindle | 8,000–12,000 rpm | 6,000–8,000 rpm | 4,000–6,000 rpm |
| Kapasidad ng magazine ng tool | 16–24 na kasangkapan | 24–40 na kasangkapan | 16–24 na kasangkapan |
| Karaniwang aplikasyon | Mga amag, bracket, plato | Mga pabahay, mga silindro, mga cell | Malalaking amag, aerospace plates |
Ang bilis ng spindle ay dapat tumugma sa iyong nangingibabaw na materyal. Kung pinutol mo ang pangunahing bakal, ang isang 8,000 rpm spindle ay sapat at gumagawa ng mas mahusay na torque sa mas mababang bilis kaysa sa isang 12,000 rpm unit; kung pinutol mo ang aluminyo, ang mas mataas na hanay ng rpm ay katumbas ng dagdag na gastos.
Pagtutugma ng Machine sa Bahagi: Isang Paghahambing ng Radar
Karaniwang sinusuri ng mga may-ari ng tindahan ang isang makina sa pamamagitan ng anim na pamantayan: flexibility sa pag-setup, rigidity, kahusayan sa footprint, kahandaan sa automation, kakayahan sa malaking bahagi, at kahusayan sa gastos. I-plot ang tatlong configuration at makikita ang mga trade-off.
Paghahambing ng husay — ang mga rating ay nagpapakita ng mga tipikal na lakas ng bawat pagsasaayos sa mga karaniwang aplikasyon sa job shop.
Ginagawang tahasan ng radar ang kompromiso. Ang isang VMC ay nangunguna sa flexibility at cost efficiency, kung kaya't ito ay nananatiling pinakakaraniwang unang machining center. Ang isang HMC ay nangunguna sa pagiging handa sa automation at kontrol ng chip — ang tamang sagot kapag ang parehong bahagi ng pamilya ay tumatakbo nang ilang buwan. Ang isang gantri ay humahantong sa higpit at malaking bahagi na kakayahan, ngunit nagbabayad ng multa sa footprint at presyo. Piliin ang dimensyon na pinakamadalas na nabigo sa iyong kasalukuyang mga trabaho, at hayaang iyon ang mapagpasyang axis.
Kung Saan Nakukuha ng mga Machining Center ang Kanilang Keep
Ginagamit ang mga CNC machining center sa bawat segment ng precision manufacturing. Ang karaniwang pattern ay ang mas mataas na halaga ng workpiece, mas malaki ang pinansiyal na epekto ng isang error sa operator — at mas malakas ang kaso para sa mga awtomatiko, nauulit na proseso. Kasama sa mga karaniwang application ang:
- Mould and die: mga core, cavity, at electrode holder, kadalasang ipinares sa sinker EDM para sa matutulis na panloob na sulok at mga hardened na detalye na hindi maabot ng mga cutter.
- Automotive: mga transmission housing, brake calipers, steering knuckle, at pump body sa mid-to-high series.
- Aerospace: structural ribs, bulkheads, at manipis na pader na monolitikong bahagi kung saan mataas ang pag-alis ng materyal at kritikal ang higpit.
- Medikal at electronics: instrument housing, implant prototype, connector molds, at heat sink kung saan mahigpit ang tolerance at maliit ang batch.
Sa mga tindahan ng amag, ang isang karaniwan at epektibong paghahati ay ang hayaan ang machining center na gawin ang 70–80 porsiyento ng pag-alis ng materyal at gumamit ng CNC EDM para sa geometry na hindi magawa ng umiikot na cutter. Ipinapaliwanag ng kumbinasyong iyon kung bakit ang mga tagagawa ng amag ay may posibilidad na mamuhunan sa parehong mga teknolohiya sa halip na tumaya sa isa.
Halaga ng Pagmamay-ari: Ano ang Idinaragdag ng Higit sa Limang Taon
Ang presyo ng pagbili ay ang pinakanakikitang numero, ngunit ito ang pinakamaliit na kapaki-pakinabang. Sa paglipas ng limang taon, ang halaga ng pagmamay-ari ng isang machining center ay kinabibilangan ng tooling at workholding, pagpapanatili, enerhiya, oras ng programming, at ang halaga ng mismong espasyo sa sahig. Ang isang makina na nagpapatakbo ng dalawang shift ay maaaring bigyang-katwiran ang presyo nito sa loob ng 18 hanggang 24 na buwan; ang parehong makina na tumatakbo ng anim na oras sa isang araw ay maaaring tumagal ng limang taon. Bumili ng kapasidad na maaari mong talagang i-load.
Indicative index para sa maihahambing na mga gumaganang sobre — ang mga aktwal na quote ay nakadepende sa mga opsyon, control system, at configuration.
Ang kaugnay na pagpepresyo sa pagitan ng mga klase ay simula pa lamang. Ang workholding at tooling ay kadalasang nagdaragdag ng 10–20 porsiyento sa presyo ng pagbili para sa unang hanay ng trabaho. Ang enerhiya at mga consumable ay isang mas maliit na linya, ngunit ang maintenance ay hindi: ang isang mid-size na VMC ay nangangailangan ng isang spindle inspeksyon at serbisyo ng pagpapadulas sa isang nakapirming iskedyul, at ang pagpapaliban sa gawaing iyon ay lumilikha ng klasikong pattern ng pagkabigo kung saan ang mga pagpapaubaya ay naaanod at ang makina ay nabigo sa panahon ng isang order ng produksyon sa halip na sa panahon ng nakaplanong downtime.
Mga Point sa Pagpapanatili na Pinoprotektahan ang Pamumuhunan
Ang plano sa pagpapanatili na nagpapanatili sa isang machining center na tumpak ay hindi kumplikado, ngunit dapat itong sundin sa isang kalendaryo, hindi sa isang iskedyul ng krisis:
- Bawat shift — suriin ang konsentrasyon ng coolant, way lubrication, at spindle temperature; makinig para sa hindi pangkaraniwang ingay ng pagputol.
- Lingguhan — siyasatin ang braso ng magazine ng tool at mga sensor ng clamp; linisin ang spindle taper.
- Buwan-buwan — suriin ang mga halaga ng kompensasyon ng backlash at axis; suriin ang mga takip ng daan para sa mga chips.
- Quarterly — magpatakbo ng ballbar test para ma-verify ang circularity at diagonal accuracy.
- Taun-taon — buong geometric alignment, scale calibration, at serbisyo ng lubrication system.
Ang naka-iskedyul na pagpapanatili ay ang pinakamurang insurance na mabibili mo. Ang isang machining center na pinananatili sa cycle ng pagkakalibrate nito ay magkakaroon ng tolerance sa loob ng maraming taon; ang isa na napapabayaan ay ubusin ang mamahaling tool at muling gagawin bago ito tuluyang mabigo.
Mga Madalas Itanong Tungkol sa Mga CNC Machining Center
Q1. Ano ang isang CNC machining center?
Ang CNC machining center ay isang computer-controlled machine tool na nagsasagawa ng milling, drilling, boring, tapping, at reaming gamit ang isang awtomatikong tool changer, kaya maraming operasyon ang nangyayari sa isang cycle ng program nang walang manu-manong pagbabago ng tool.
Q2. Ano ang pagkakaiba sa pagitan ng isang VMC at isang HMC?
Ang isang vertical machining center ay may vertical spindle at nababagay sa mga flat parts na may mga feature sa itaas. Ang horizontal machining center ay may pahalang na spindle, mas mahusay na paglikas ng chip, at ito ang mas mahusay na pagpipilian para sa mga boxy na bahagi at mga automated na pallet cell.
Q3. Magkano ang halaga ng isang CNC machining center?
Ang isang entry-level na VMC ay ang pinaka-abot-kayang paraan, habang ang mga HMC ay nagkakahalaga ng humigit-kumulang 1.5 hanggang 1.9 beses na mas mataas at gantries ng 2.2 hanggang 2.8 beses na mas mataas para sa maihahambing na mga sobre. Kasama rin sa kabuuang limang taong gastos sa pagmamay-ari ang tooling, pagpapanatili, enerhiya, at programming.
Q4. Ano ang ibig sabihin ng 3-axis, 4-axis, at 5-axis?
Inilalarawan nila ang bilang ng mga kontroladong palakol. Ang isang 3-axis na makina ay gumagalaw sa X, Y, at Z. Ang isang 4-axis ay nagdaragdag ng rotary table. Ang isang 5-axis ay nagdaragdag ng dalawang rotary axes upang ang tool ay maaaring lumapit sa bahagi mula sa halos anumang anggulo sa isang setup.
Q5. Maaari bang palitan ng isang machining center ang isang CNC milling machine?
Sa karamihan ng mga gawain sa produksyon, oo, dahil ang machining center ay nagdaragdag ng awtomatikong pagpapalit ng tool, mas mabilis na mga oras ng pag-ikot, at mas mahusay na pagkakapare-pareho. Ang pagbubukod ay napakalaki, mahahabang bahagi na nangangailangan ng pinahabang sobre ng isang dedikadong milling machine o gantry.
Q6. Ano ang gamit ng gantri machining center?
Ginagamit ang mga gantry machining center para sa malalaking workpiece gaya ng malalaking mold base, aerospace structural plate, at malalaking bracket kung saan ang X travel ay lumampas sa humigit-kumulang 1.5 m at ang workpiece ay nananatiling nakatigil sa ilalim ng gumagalaw na tulay.


Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Ipinaliwanag ang Mga CNC Machining Center: Mga Uri, Pangunahing Detalye, at Paano Pumili
Ipinaliwanag ang Mga CNC Machining Center: Mga Uri, Pangunahing Detalye, at Paano Pumili Toimittajat
-

Sinker EDM: Gumagamit ng AC O DC? Paglalahad ng Kapangyarihan sa Likod ng Katumpakan
-

-

-

-

Anong mga salik ang nakakaapekto sa katumpakan ng machining ng isang EDM machine?
-

Bakit pumili ng horizontal machining center para sa precision machining?
-

Mga Engraving at Milling Machine: Mga Prinsipyo at Aplikasyon sa Paggawa
-

-

-

Mahirap bang patakbuhin ang mga tool sa makina ng CNC? Paano magsisimula nang mabilis?
-

Pangunahing Bentahe at Operating Technique ng Vertical Machining Centers
-

-

-

Paano Pagbutihin ang Production Line Automation gamit ang Horizontal Machining Centers?
-

Buckle Adjuster: Bakit Ito ay Mahalaga para sa Secure at Adjustable Straps?
MEISTÄ

Nantong New Era Technology Co., LTD
Nantong New Era Technology Co., LTD on erikoistunut numeerisesti ohjattujen koneiden ja CNC-työstökoneiden kehittämiseen, suunnitteluun ja tuotantoon yli 20 vuoden ajan. Meillä on ammattitaitoinen tiimi teknologian kehityksessä, valmistuksessa ja myyntipalveluissa.
Ammattimaisena OEM Ipinaliwanag ang Mga CNC Machining Center: Mga Uri, Pangunahing Detalye, at Paano Pumili Toimittajat ja ODM Ipinaliwanag ang Mga CNC Machining Center: Mga Uri, Pangunahing Detalye, at Paano Pumili Yritys, New Era on jatkuvasti hankkinut edistyneitä tieteellisiä ja teknologisia saavutuksia kotimaassa ja ulkomailla, ja on nyt kehittynyt ammattimaiseksi valmistajaksi, jolla on täydellinen tuotanto- ja kokoonpanokeskus. Tarjoamme aina asiakkaille parhaat ratkaisut ja luomme maksimaalisen arvon korkealaatuisilla tuotteilla ja täydellisillä palveluilla.
Ammattimaisena OEM Ipinaliwanag ang Mga CNC Machining Center: Mga Uri, Pangunahing Detalye, at Paano Pumili Toimittajat ja ODM Ipinaliwanag ang Mga CNC Machining Center: Mga Uri, Pangunahing Detalye, at Paano Pumili Yritys, New Era on jatkuvasti hankkinut edistyneitä tieteellisiä ja teknologisia saavutuksia kotimaassa ja ulkomailla, ja on nyt kehittynyt ammattimaiseksi valmistajaksi, jolla on täydellinen tuotanto- ja kokoonpanokeskus. Tarjoamme aina asiakkaille parhaat ratkaisut ja luomme maksimaalisen arvon korkealaatuisilla tuotteilla ja täydellisillä palveluilla.
KUNNIAKIRJATODISTUS
TODISTUS


VIIMEISIMMÄT PÄIVITYKSET
MITÄ UUTTA
-
CNC EDM vs Conventional EDM: Kontrol, Katumpakan, Setup, at Mga Pagkakaiba sa Gastos -2026 -11-04Ang dalawang die-sinking machine ay maaaring magkatabi na may parehong laki ng mesa, ang parehong generator cabinet at isang katulad na footprint, at maging ganap na magkaibang mga tool sa pang-araw-araw na paggamit. Ang mapagpasyang pagkakaiba ay hindi ang power supply - ito ay kung sino ang nagmamay-ari ng orbi...
-
Paano Gumagana ang EDM Machining? Spark Gap, Dielectric at Discharge Physics -2026 -10-28Ang isang 0.3 mm na panloob na sulok sa ibaba ng isang 58 HRC H13 die insert ay ang punto kung saan huminto ang paggiling bilang isang opsyon. Ang radius ng sulok ay mas maliit kaysa sa anumang praktikal na pamutol, papatayin ng materyal ang isang carbide tip sa isang pass, at masyadong malalim ang feature para m...
-
CNC Wire Cut EDM Machine: Mga Detalye, Gastos at Gabay sa Pagbili para sa Mga Tindahan ng Mould -2026 -10-21Isang tumigas na D2 stamping die, isang carbide punch, isang extrusion die insert — kapag ang mga bahaging ito ay lumabas sa furnace sa 58 hanggang 62 HRC, tapos na ang paggiling at nagiging mabagal at magastos ang paggiling. Malulutas ng isang CNC wire cut EDM machine ang problemang iyon. Ito ay nag-aalis ng met...
TEOLLISUUS TIETO
Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä.
YHTEYSTIEDOT
Nantong New Era Technology Co., LTD
- Five-star Industrial Park, Chongchuan District, Nantong City, Jiangsu Province, China
- PUH:+86-19851302688
- Sähköposti: [email protected]
Tuotteet
Pikalinkki
Mobiilipääte
