


Balita sa Industriya
Gabay sa Pagpili ng Makina ng CNC Sinker EDM
 2026.07.23
 Balita sa Industriya
Gabay sa Pagpili
Ano ang a Sinker EDM Machine
A Sinker EDM hinuhubog ng makina ang isang workpiece sa pamamagitan ng pagpapababa ng nabuong electrode sa materyal habang ang isang mabilis na serye ng mga electrical spark ay nakakasira sa ibabaw upang tumugma sa electrode geometry. Ang prosesong ito, na karaniwang tinatawag na EDM die sinking, ay nag-aalis ng materyal sa pamamagitan ng kontroladong spark erosion kaysa sa puwersa ng pagputol, kaya naman ang katigasan ay may kaunting epekto sa kung paano gumaganap ang isang Die Sinking EDM Machine. Ang electrode at workpiece ay lumubog sa dielectric fluid, at ang bawat spark ay nag-aalis ng kaunting materyal hanggang sa ang natapos na lukab ay sumasalamin sa hugis ng elektrod.
Ang Die sinker machine, kung minsan ay tinatawag na ram EDM machine, ay ang karaniwang tool para sa paggawa ng mga mold cavity, die impression at iba pang kumplikadong internal geometries na mahirap o imposibleng abutin gamit ang rotating cutting tool. Ang isang modernong CNC sinker EDM ay nagdaragdag ng programmable axis control at orbiting cycles sa ibabaw ng pangunahing prosesong ito, kaya naman karamihan sa kasalukuyang mga pagbili ng EDM machine ay batay sa CNC kaysa sa mga mano-manong pinapatakbong unit.
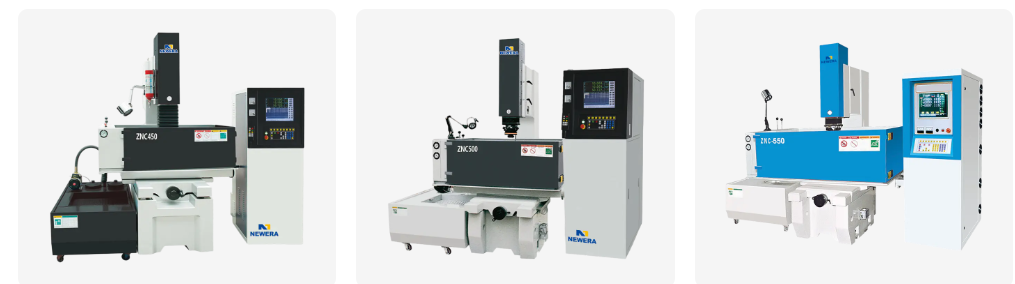
Paano Gumagana ang EDM Die Sinking
Ang Spark Erosion Cycle
Nangyayari ang pag-alis ng materyal sa pamamagitan ng libu-libong indibidwal na mga discharge ng kuryente bawat segundo, ang bawat isa ay nagpapasingaw ng isang mikroskopikong dami ng materyal mula sa parehong electrode at workpiece. Dahil nasusuot din ang electrode sa panahon ng cycle na ito, ang mga setting ng electrode material at discharge ay pinili nang magkasama upang balansehin ang bilis ng pag-alis laban sa kung gaano karaming hugis ng electrode ang kailangang mapanatili para sa finishing pass.
Ang Papel ng Dielectric Fluid
Ang dielectric fluid, karaniwang isang espesyal na langis, ay pumupuno sa puwang sa pagitan ng electrode at workpiece, insulating ang puwang hanggang sa magkaroon ng sapat na boltahe upang mag-trigger ng spark, pagkatapos ay i-flush ang mga eroded debris pagkatapos. Ang tuluy-tuloy na sirkulasyon ng likido at pagsasala ay nagpapanatili sa mga debris na iyon na makagambala sa mga paglabas sa ibang pagkakataon, na bahagi kung bakit mahalaga ang disenyo ng tangke at kapasidad ng pagsasala gaya ng generator mismo.
Mga Materyales na Karaniwang Ginagawa Gamit ang Sinker EDM
Dahil ang EDM ay nag-aalis ng materyal sa elektrikal na paraan sa halip na sa mekanikal, anumang electrically conductive na materyal ay karaniwang maaaring makinabang anuman ang tigas o tigas. Ang talahanayan sa ibaba ay binabalangkas ang mga materyales na madalas na ipinares sa isang EDM machine.
| materyal | Karaniwang Saklaw ng Katigasan | Machinability Gamit ang Sinker EDM | Karaniwang Gamit |
|---|---|---|---|
| Pinatigas na Tool Steel | Hanggang 60 hanggang 65 HRC | Hindi apektado ng katigasan dahil ang pagtanggal ay thermal at electrical | Mga lukab ng amag ng iniksyon |
| Titanium Alloy | Katamtamang tigas, mataas na tigas | Magagawa sa kabila ng katigasan na humahamon sa mga tool sa paggupit | Aerospace at mga medikal na bahagi |
| Tungsten Carbide | Napakataas na tigas | Magagawa sa pamamagitan ng spark erosion kung saan ang paggiling lamang ay mabagal | Mga pagsingit ng tool sa paggupit at mga bahagi ng pagsusuot |
| Conductive Ceramic | Mataas na tigas, malutong | Machinable kung electrically conductive | Mga espesyal na sangkap na lumalaban sa pagsusuot |
| Hindi kinakalawang na asero | Katamtaman hanggang mataas na tigas | Magandang pangkalahatang machinability | Medikal at food grade tooling |
Paggamit ng Electrode Material sa isang Die Sinker Machine
Ang pagpili ng materyal ng elektrod ay nakakaapekto sa rate ng pagsusuot, matamo na tapusin at kung gaano kahusay ang paglipat ng pinong detalye sa lukab. Ang tsart sa ibaba ay nagpapakita ng isang pangkalahatang pattern ng paggamit sa mga karaniwang electrode na materyales sa isang die sinking EDM machine.
Sinker EDM Kumpara Sa Wire EDM at Paggiling ng CNC
Ang Sinker EDM ay isa sa ilang paraan para makagawa ng precision na lukab o feature, at ang paghahambing nito sa wire EDM at CNC milling ay nakakatulong na linawin kung saan ang isang Die Sinking EDM Machine ay pinakaangkop. Ang radar chart sa ibaba ay naglilista ng limang praktikal na katangian sa lahat ng tatlong pamamaraan.
- Sinker EDM
- Wire EDM
- CNC Milling
Rate ng Pag-alis ng Materyal ayon sa Setting ng Kasalukuyang Paglabas
Ang pagpapataas ng discharge current sa isang EDM machine ay nagpapabilis sa pag-alis ng materyal ngunit binabago rin ang surface finish at electrode wear, kaya naman ang roughing at finishing pass ay karaniwang tumatakbo sa iba't ibang setting. Ang line chart sa ibaba ay naglalarawan ng pangkalahatang ugnayan sa pagitan ng kasalukuyang paglabas at relatibong rate ng pag-alis.
Karaniwang Surface Finish ayon sa Yugto ng Machining
Ang surface finish sa isang Die Sinking EDM Machine ay bumubuti habang ang proseso ay gumagalaw mula sa roughing sa unti-unting mas pinong mga finishing pass. Ang tsart sa ibaba ay nagpapakita ng pangkalahatang halaga ng Ra, na sinusukat sa micrometer, na nauugnay sa bawat yugto.
Klase ng Makina at Sanggunian sa Detalye
Ang pagtutugma ng laki ng tangke ng trabaho at kapasidad ng timbang ng elektrod sa pinakamalaking bloke ng amag o lukab sa produksyon ay nag-iwas sa pag-alam sa kalagitnaan ng proyekto na maliit ang laki ng isang makina. Pinapangkat ng talahanayan sa ibaba ang mga karaniwang klase ng makina ng CNC sinker EDM ayon sa pangkalahatang hanay ng detalye.
| Klase ng makina | Laki ng Tangke ng Trabaho | Pinakamataas na Timbang ng Electrode | Katumpakan ng Pagpoposisyon |
|---|---|---|---|
| Maliit | 400 x 300 x 250 mm | Hanggang sa 50 kg | Plus o minus 0.005 mm |
| Katamtaman | 650 x 450 x 350 mm | Hanggang sa 150 kg | Plus o minus 0.005 mm |
| Malaki | 1000 x 700 x 500 mm | Hanggang sa 500 kg | Plus o minus 0.008 mm |
| Extra Large | 1500 x 1000 x 700 mm | Hanggang sa 1000 kg | Plus o minus 0.01 mm |
Karaniwang Die Sinking EDM Production Workflow
Ang isang tapos na lukab na ginawa sa isang CNC sinker EDM ay karaniwang dumadaan sa parehong malawak na pagkakasunud-sunod anuman ang pagiging kumplikado ng bahagi. Binabalangkas ng mga yugto sa ibaba ang pangkalahatang daloy.
- 1 Electrode Design at Fabrication
- 2 Pag-setup at Pag-align ng Workpiece
- 3 Roughing Pass
- 4 Semi Tapusin ang Pass
- 5 Finish Pass
- 6 Paglilinis at Inspeksyon
Kung Saan Ginagamit ang Mga Sinker EDM Machine
Ang katumpakan at hardness independence ng Die Sinking EDM Machine ay ginagawa itong isang karaniwang pagpipilian sa ilang mga setting ng pagmamanupaktura.
-
Mould at Die Cavities
Injection mold at die cast tooling kung saan hindi maabot ang internal cavity geometry gamit ang rotating cutting tool.
-
Mga Bahagi ng Aerospace
Mga cooling hole at kumplikadong feature sa titanium at superalloy parts kung saan mahirap ang conventional cutting.
-
Mga amag ng Medical Device
Mga pinong detalyeng lukab na nangangailangan ng makinis na pagtatapos at masikip na dimensional na pagkakapare-pareho sa mahabang panahon ng produksyon.
-
Pinatigas na Tooling at Punches
Punch at die na mga bahagi na ginawang makina pagkatapos ng hardening, dahil ang spark erosion ay hindi apektado ng tumigas na estado ng materyal.
Pagpili ng Die Sinking EDM Machine Manufacturer
Ang pakikipagtulungan sa isang nakalaang CNC sinker EDM machine supplier sa halip na isang pangkalahatang machine tool reseller ay karaniwang makatuwiran kapag ang isang tindahan ay nangangailangan ng partikular na control software, laki ng tangke o mga feature ng automation. Nakakatulong ang ilang praktikal na checkpoint na paliitin ang paghahanap sa mga opsyon para sa isang OEM sinker EDM machine.
- Kumpirmahin na sinusuportahan ng control system ang mga pattern ng paggalaw ng electrode at mga orbiting cycle na kakailanganin ng tooling program.
- Suriin ang laki ng tangke ng trabaho at kapasidad ng timbang ng elektrod laban sa pinakamalaking amag o bloke ng lukab na inaasahan sa produksyon.
- Suriin ang servo response at gap control performance, dahil naaapektuhan nito kung gaano palagiang pinapanatili ang spark gap sa isang mahabang finishing pass.
- Magtanong tungkol sa uri ng generator at kung paano inaayos ang discharge energy sa pagitan ng roughing at finishing pass.
- Tingnan ang dielectric fluid filtration at circulation capacity, dahil ang kalinisan ng fluid ay nakakaapekto sa kalidad ng finish at electrode wear.
Ang isang bilang ng mga mamimili ay tumitingin sa isang die sinking EDM machine manufacturer China base sa sandaling lumaki ang volume o customization, higit sa lahat dahil sa konsentrasyon ng control software development, generator design at mechanical build na kakayahan sa loob ng isang rehiyon ng supply. Ito rin kung saan ang isang awtomatikong die sinking EDM machine, na binuo gamit ang awtomatikong pagpapalit ng electrode at mga feature ng hindi nababantayan na cycle, ay malamang na pinakamadaling kunin kasama ng mga karaniwang disenyo ng manual na tangke.
Background ng Paggawa
Ang Nantong New Era Technology Co., LTD ay nakatuon sa pagbuo, pagdidisenyo at paggawa ng mga numerical control machine at CNC machine tool sa loob ng higit sa 20 taon, na sinusuportahan ng isang pangkat na sumasaklaw sa pagpapaunlad ng teknolohiya, pagmamanupaktura at serbisyo sa pagbebenta.
- karanasan 20 Taon
- Modelo ng Negosyo OEM at ODM EDM Machine Development
- Pangunahing Kakayahan Disenyo at Produksyon ng CNC Machine Tool
- Pasilidad Production at Mounting Center
Nagpapatakbo bilang OEM EDM machine manufacturer at ODM EDM die sinker machine company, nakikipagtulungan ang team sa mga customer upang itugma ang configuration ng machine, gaya ng laki ng tank, generator settings at control software, sa mga bahaging ginagawa, na kumukuha sa mga patuloy na development sa field para pinuhin ang disenyo ng makina sa paglipas ng panahon.
Ano ang Dapat Suriin Bago Bumili ng Die Sinker Machine
- Humingi ng sample na pagsubok sa cavity sa isang kinatawan na materyal bago gumawa sa isang buong order.
- I-verify na sinusuportahan ng control software ang electrode library at mga pattern ng orbiting na ginagamit na ng iyong mga tooling program.
- Kumpirmahin ang paglalakbay ng axis at laki ng tangke laban sa iyong pinakamalaking inaasahang bloke ng amag, hindi lang ang iyong karaniwang sukat ng bahagi.
- Suriin kung gaano kadaling makuha ang mga consumable gaya ng mga filter at electrode holder para sa patuloy na operasyon.
- Talakayin ang pagsasanay at suporta sa pag-setup para sa control system para makagawa ng mga bagong programa nang walang mahabang learning curve.
Mga Madalas Itanong
-
Q1. Ano ang sinker EDM machine
Ang sinker EDM machine, na tinatawag ding die sinker machine o ram EDM machine, ay humuhubog sa isang workpiece sa pamamagitan ng pagbaba ng nabuong electrode sa materyal habang ang mga paulit-ulit na electrical spark ay nadudurog ang ibabaw upang tumugma sa hugis ng electrode.
-
Q2. Paano gumagana ang EDM die sinking
Ang isang hugis na elektrod at ang workpiece ay nakalubog sa dielectric fluid, at isang serye ng mabilis na mga paglabas ng kuryente sa pagitan ng dalawang erode na materyal mula sa workpiece sa pattern ng electrode.
-
Q3. Ano ang die sinking EDM
Ang Die sinking EDM ay ang pangkalahatang pangalan ng proseso para sa paggamit ng sinker EDM machine upang bumuo ng mga cavity, gaya ng mold at die impressions, sa pamamagitan ng kontroladong spark erosion kaysa sa mga cutting tool.
-
Q4. Ano ang ram EDM
Ang Ram EDM ay isa pang karaniwang pangalan para sa sinker EDM, na tumutukoy sa ram na nagtutulak sa electrode pababa sa workpiece sa panahon ng machining cycle.
-
Q5. Anong mga materyales ang maaaring makina ng EDM
Gumagana ang EDM sa anumang electrically conductive material, na sumasaklaw sa karamihan ng tool steels, stainless steel, titanium alloys, tungsten carbide at iba't ibang conductive ceramics.
-
Q6. Maaari bang EDM machine hardened steel
Oo, dahil ang pag-alis ng materyal ay nangyayari sa pamamagitan ng paglabas ng kuryente sa halip na puwersa ng pagputol, ang katigasan ay may kaunting epekto sa kung paano gumaganap ang proseso.
-
Q7. Maaari bang EDM machine titanium
Oo, ang mga titanium alloy ay karaniwang ginagawa gamit ang EDM, partikular na para sa aerospace at mga medikal na bahagi kung saan ang kanilang katigasan ay nagpapahirap sa maginoo na pagputol.
-
Q8. Pwede bang EDM cut carbide
Oo, ang tungsten carbide ay isang pangkaraniwang EDM application, lalo na para sa pagputol ng mga pagsingit ng tool at pagsusuot ng mga bahagi kung saan ang paggiling lamang ay magiging mabagal at mahirap.
-
Q9. Gaano katumpak ang EDM machining
Ang katumpakan ng pagpoposisyon sa isang well maintained sinker EDM machine ay karaniwang nasa saklaw sa paligid ng plus o minus 0.005 mm, kahit na ang eksaktong figure ay nakasalalay sa klase ng makina at mga setting ng proseso.
-
Q10. Anong surface finish ang maaaring makamit ng EDM
Nakadepende ang surface finish sa yugto ng machining, na may mga magaspang na pass na nag-iiwan ng mas magaspang na texture at mga finishing pass na may kakayahang umabot sa isang pinong, malapit sa ibabaw ng salamin.


Balita sa Industriya
Gabay sa Pagpili ng Makina ng CNC Sinker EDM Toimittajat
-

Sinker EDM: Gumagamit ng AC O DC? Paglalahad ng Kapangyarihan sa Likod ng Katumpakan
-

-

-

-

Anong mga salik ang nakakaapekto sa katumpakan ng machining ng isang EDM machine?
-

Bakit pumili ng horizontal machining center para sa precision machining?
-

Mga Engraving at Milling Machine: Mga Prinsipyo at Aplikasyon sa Paggawa
-

-

-

Mahirap bang patakbuhin ang mga tool sa makina ng CNC? Paano magsisimula nang mabilis?
-

Pangunahing Bentahe at Operating Technique ng Vertical Machining Centers
-

-

-

Paano Pagbutihin ang Production Line Automation gamit ang Horizontal Machining Centers?
-

Buckle Adjuster: Bakit Ito ay Mahalaga para sa Secure at Adjustable Straps?
MEISTÄ

Nantong New Era Technology Co., LTD
Nantong New Era Technology Co., LTD on erikoistunut numeerisesti ohjattujen koneiden ja CNC-työstökoneiden kehittämiseen, suunnitteluun ja tuotantoon yli 20 vuoden ajan. Meillä on ammattitaitoinen tiimi teknologian kehityksessä, valmistuksessa ja myyntipalveluissa.
Ammattimaisena OEM Gabay sa Pagpili ng Makina ng CNC Sinker EDM Toimittajat ja ODM Gabay sa Pagpili ng Makina ng CNC Sinker EDM Yritys, New Era on jatkuvasti hankkinut edistyneitä tieteellisiä ja teknologisia saavutuksia kotimaassa ja ulkomailla, ja on nyt kehittynyt ammattimaiseksi valmistajaksi, jolla on täydellinen tuotanto- ja kokoonpanokeskus. Tarjoamme aina asiakkaille parhaat ratkaisut ja luomme maksimaalisen arvon korkealaatuisilla tuotteilla ja täydellisillä palveluilla.
Ammattimaisena OEM Gabay sa Pagpili ng Makina ng CNC Sinker EDM Toimittajat ja ODM Gabay sa Pagpili ng Makina ng CNC Sinker EDM Yritys, New Era on jatkuvasti hankkinut edistyneitä tieteellisiä ja teknologisia saavutuksia kotimaassa ja ulkomailla, ja on nyt kehittynyt ammattimaiseksi valmistajaksi, jolla on täydellinen tuotanto- ja kokoonpanokeskus. Tarjoamme aina asiakkaille parhaat ratkaisut ja luomme maksimaalisen arvon korkealaatuisilla tuotteilla ja täydellisillä palveluilla.
KUNNIAKIRJATODISTUS
TODISTUS


VIIMEISIMMÄT PÄIVITYKSET
MITÄ UUTTA
-
Gabay sa Pagbili ng CNC Grinder: Mga Pangunahing Detalye, Katumpakan at Mga Tip sa Praktikal na Pagpili -2026 -09-09Pindutin ang cycle-start button sa isang CNC surface grinder at ang isang hydraulic table ay nagdadala ng isang hardened die insert sa isang umiikot na gulong habang ang ulo ng gulong ay bumababa ng isang maliit na bahagi ng isang micron. Kung sinubukan mong humawak ng 0.005 mm tolerance sa isang hardened part na...
-
Gabay sa Mamimili ng CNC Vertical Machining Center: Mga Pangunahing Detalye at Tip sa Pagpili -2026 -09-02Dalawang tindahan ang nag-order ng mga vertical machining center sa parehong araw. Isang tindahan para sa isang pamilya ng mga aluminum housing; ang iba pang mga plano ay gumagana ng amag kasama ang isang halo ng mga bahagi ng plastic injection. Pagkalipas ng anim na buwan, ang isang tindahan ay sumipi ng mas mab...
-
Ipinaliwanag ang Mga Uri ng EDM: Isang Praktikal na Gabay sa Mga Klase ng Machine ng CNC Sinker EDM -2026 -08-26Magtanong sa sampung toolroom manager kung aling EDM machine ang ginagamit nila at maririnig mo ang sampung variation ng parehong sagot: sinker, wire, o hole drilling. Ang bahaging nakakalito sa mga bagong mamimili ay ang antas ng kontrol na naka-print sa makina—ZNC, PNC, o CNC. Kung ang iyong trabaho ay nagsasan...
TEOLLISUUS TIETO
Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä.
YHTEYSTIEDOT
Nantong New Era Technology Co., LTD
- Five-star Industrial Park, Chongchuan District, Nantong City, Jiangsu Province, China
- PUH:+86-19851302688
- Sähköposti: [email protected]
Tuotteet
Pikalinkki
Mobiilipääte
